Films d’emballage

Les films d’emballage sont utilisés partout où les produits doivent être protégés, stockés ou transportés.

Fabriqués à partir de papier, de matières plastiques et/ou d’aluminium, ils offrent des propriétés adaptées à chaque application.

Films d’emballage

Domaines d’application et solutions d’emballage spécialisées

De l’agroalimentaire à l’industrie pharmaceutique et aux produits industriels, nos films d’emballage couvrent un large éventail d’applications.
Nous produisons des films d’emballage adaptés à chaque secteur d’activité. La diversité des propriétés des matériaux et les procédés modernes de transformation permettent de répondre à de très nombreux besoins.

Des matériaux économes en ressources pour les emballages de demain

Le choix de matériaux à moindre impact environnemental est essentiel au développement de films d’emballage plus durables. Parmi les solutions figurent les plastiques biodégradables, les structures monomatériau et les matières recyclées, susceptibles de faciliter le recyclage ou, lorsque les conditions le permettent, le compostage des emballages.

Nos films conçus dans une démarche environnementale visent à améliorer la recyclabilité, à limiter les déchets d’emballage et à réduire l’impact environnemental, selon leur composition et leur filière de traitement.

Protection et stérilité pour les applications pharmaceutiques

Les emballages pharmaceutiques et les emballages de médicaments sont des solutions spécialisées destinées à protéger les médicaments et les dispositifs médicaux contre les agressions extérieures, notamment la lumière, l’humidité et les contaminations.

Les médicaments sensibles, notamment les comprimés, les préparations liquides et les pommades, ainsi que les dispositifs médicaux stériles, nécessitent des matériaux offrant des propriétés barrières exigeantes. Il peut s’agir, par exemple, de blisters en films composites à base d’aluminium, de sachets stérilisables ou de systèmes de fermeture à sécurité enfant. La technologie médicale utilise également des emballages spécialisés. Selon les applications, la sécurité, la traçabilité et la lutte contre la contrefaçon jouent un rôle important, au même titre que la protection du produit.
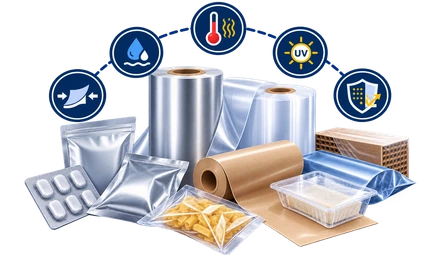
Une protection fiable pendant la production, le stockage et le transport

Les produits industriels nécessitent des solutions d’emballage robustes, capables de les protéger pendant le transport, le stockage et les opérations de production.

Ces emballages doivent répondre à des exigences élevées de résistance à la déchirure, de tenue en température, de protection contre les UV et de résistance chimique. Ils peuvent associer des films composites plastiques, des housses revêtues d’aluminium et des renforts textiles.

Solutions d’emballage hygiéniques pour les produits alimentaires

Les emballages alimentaires doivent respecter les exigences d’hygiène et la réglementation européenne. Leurs propriétés barrières contre la lumière, l’humidité, l’oxygène et la perte d’arômes contribuent à préserver la fraîcheur et la durée de conservation des aliments.

Ils sont utilisés pour de nombreux produits : boulangerie-pâtisserie, produits traiteur, fruits et légumes, boissons, viande et poisson, plats préparés et produits surgelés. On emploie notamment des films composites multicouches associant matières plastiques, aluminium et papier.

Solutions de protection pour les produits laitiers sensibles

Des emballages pour yaourts, lait et fromage aux autres conditionnements de produits laitiers, nos solutions contribuent à protéger les aliments contre la lumière, l’oxygène, l’humidité et les contaminations microbiennes.

Elles aident à préserver la fraîcheur, les qualités nutritionnelles et la qualité des produits tout au long de la chaîne logistique. On trouve notamment des opercules de yaourt, des films d’emballage pour fromage et des feuilles d’emballage pour beurre.

Emballages fonctionnels pour tous les types d’aliments pour animaux

Pour l’alimentation animale, nous produisons des films d’emballage de qualité destinés notamment aux croquettes, aux aliments humides, aux friandises et aux compléments alimentaires liquides pour animaux.

Ils offrent une protection contre l’humidité, la lumière, l’oxygène et la perte d’arômes. Les emballages d’aliments pour animaux doivent respecter des exigences d’hygiène strictes. On utilise notamment des films composites à base d’aluminium, des films PET métallisés et des structures monomatériau à base de plastique. Selon l’application, les emballages peuvent présenter une bonne résistance aux perforations, être refermables et être conçus pour améliorer leur recyclabilité.

Cette diversité d’applications montre avec quelle souplesse les films d’emballage peuvent être adaptés à des besoins précis. Selon le produit, le secteur et les conditions de transport, il est possible de développer des solutions sur mesure associant protection, efficacité et aptitude à la transformation.

Films d’emballage : matériaux et propriétés

Selon leur composition et leur structure, les films d’emballage présentent des propriétés particulières : résistance à la déchirure, effet barrière ou tenue en température. Il est ainsi possible d’adapter les solutions aux différentes applications et exigences sectorielles.

L’aluminium pour une barrière haute performance

  • Utilisation dans de nombreux secteurs grâce à ses excellentes propriétés barrières
  • Fonction de pare-vapeur, de frein-vapeur et de barrière contre l’humidité, selon la structure
  • Pouvoir réfléchissant élevé vis-à-vis du rayonnement thermique (réflectivité thermique) pour certains emballages destinés au bâtiment et au secteur de la construction
  • Opacité à la lumière (imperméabilité à la lumière pour les feuilles d’aluminium continues) et protection des arômes

Matières plastiques et papier métallisés : effet barrière et aspect visuel

  • Traitements de surface et métallisation pour obtenir un aspect haut de gamme
  • Propriétés barrières contre les gaz et les pertes d’arômes, variables selon le matériau et la structure
  • Adaptés aux emballages présentant des exigences esthétiques élevées

Plastiques biosourcés, notamment l’acide polylactique (PLA)

  • Issus de matières premières renouvelables et biodégradables dans certaines conditions
  • Absorption d’humidité relativement faible selon la formulation
  • Résistance mécanique adaptée à différents domaines d’application
  • Présentent plusieurs propriétés fonctionnelles des plastiques conventionnels

Papier brun ou blanc, couché ou non couché

  • Matériau durable et recyclable, pouvant être réintégré dans le cycle des matières
  • Aspect personnalisable grâce aux différentes finitions et couches de couchage
  • Selon le papier choisi : propriétés barrières contre la lumière et certaines contaminations
  • Peut également entrer dans la composition de films composites

Renforts : grilles, tissus techniques et non-tissés

  • Particulièrement adaptés aux emballages industriels, notamment aux housses thermiques
  • Protection contre les variations de température

Films plastiques : polyester (PET), polyamide (PA), polyéthylène (PE), polypropylène (PP) et copolymère éthylène-alcool vinylique (EVOH)

Polyester (PET)

  • Bonne barrière contre l’oxygène et les arômes ; barrière à la vapeur d’eau généralement meilleure que celle du PE, mais moins performante que celle de l’EVOH dans certaines conditions
  • Résistance mécanique et rigidité élevées, bonne résistance aux chocs et à la déchirure
  • Transparent, relativement peu sujet au jaunissement
  • Tenue en température jusqu’à environ 60 à 70 °C en utilisation continue, selon le grade

Polyamide (PA)

  • Très grande ténacité, bonne résistance à la perforation et à l’abrasion
  • Thermoformable, fréquemment utilisé pour les emballages sous vide
  • Bonne barrière à l’oxygène et aux arômes, mais absorption d’eau susceptible de réduire les performances barrières et la rigidité en forte humidité
  • Bonne résistance chimique aux huiles, aux graisses et à de nombreux solvants
  • Tenue en température : résistance au chaud et au froid généralement meilleure que celle de certains grades de PE et de PP

Polyéthylène (PE)

  • Très souple et présentant une excellente aptitude au thermoscellage
  • Faible densité
  • Bonne résistance chimique
  • Faible barrière à l’oxygène : souvent utilisé comme couche de recouvrement (couche externe) ou couche de scellage dans les films composites
  • Bonne barrière à la vapeur d’eau

Polypropylène (PP)

  • Bonne barrière à la vapeur d’eau, mais barrière à l’oxygène généralement moins performante que celle du PET et du PA
  • Plus rigide que le PE tout en restant léger
  • Transparent selon le grade, apprécié pour les emballages permettant de voir le produit
  • Tenue en température généralement supérieure à celle du PE
  • Adapté aux emballages alimentaires sous réserve de conformité aux exigences applicables au contact alimentaire

Copolymère éthylène-alcool vinylique (EVOH)

  • Excellente barrière à l’oxygène et aux arômes, nettement supérieure à celle du PET et du PA en milieu sec
  • Propriétés barrières fortement réduites en présence d’une humidité élevée
  • Principalement employé comme couche barrière dans les films multicouches
  • Transparent et utilisable au contact alimentaire pour les formulations conformes à la réglementation

Le choix du matériau dépend avant tout des exigences de protection, de conservation et de transformation. L’association de plusieurs matériaux permet d’optimiser les films d’emballage pour des applications spécifiques.

Normes et réglementations

En Allemagne, les matériaux et objets finis destinés au contact alimentaire ne sont pas soumis à une autorisation générale préalable. En revanche, certaines substances entrant dans leur composition, ainsi que certains procédés de recyclage des plastiques destinés au contact alimentaire, font l’objet d’une évaluation de leur sécurité sanitaire avant autorisation.

Ces procédures concernent les matériaux couverts par les mesures européennes harmonisées propres à certains matériaux, prévues à l’article 5 du règlement (CE) n° 1935/2004, ainsi que les procédés de recyclage des plastiques en contact avec les denrées alimentaires, encadrés par des dispositions européennes spécifiques.

Le règlement (UE) n° 10/2011 impose aux matériaux et objets en plastique destinés au contact alimentaire de respecter des exigences de sécurité strictes dans l’Union européenne. Il définit notamment les substances autorisées, les limites de migration et certaines restrictions d’utilisation.

Normes et réglementations des films d’emballage

Durabilité et environnement

Les exigences applicables aux films dépendent non seulement des secteurs d’activité, mais aussi des attentes environnementales croissantes. La durabilité occupe désormais une place importante dans le domaine de l’emballage.

Critère Intérêt
Recyclabilité (monomatériau) Recyclage facilité et meilleure qualité des matières recyclées (recyclats).
Films biosourcés et compostables Biodégradables dans des conditions adaptées.
Économie et préservation des ressources Réduction du poids, de la quantité de matériau et, selon les procédés, des émissions de CO₂.

Les films d’emballage modernes allient souplesse d’utilisation et disponibilité ; ils peuvent aussi être fabriqués selon des procédés visant à réduire leur impact environnemental.

Transformation et livraison

Nos films d’emballage s’adaptent à vos besoins, qu’il s’agisse d’alimentation, d’industrie ou de transport. Ils sont compatibles, selon leur structure, avec les machines courantes de conditionnement flow-pack, de thermoformage et de formage de barquettes.

En tant que fabricant, nous développons des solutions sur mesure offrant, selon les besoins, une résistance élevée à la déchirure, une protection contre les UV ou la possibilité d’impression, notamment pour les produits industriels, les emballages de transport et les produits sensibles.

Transformation et livraison des films d’emballage

Nos films d’emballage et applications les plus demandés

Découvrez une sélection de nos films et solutions particulièrement recherchés pour différents domaines d’application et secteurs d’activité.

Opercules de yaourt en aluminium

Opercules de yaourt

Nous fournissons aux industriels et aux distributeurs des opercules de pots de yaourt assurant une fermeture adaptée aux produits laitiers conditionnés en pots.

Capsules de café en aluminium

Capsules de café en feuille d’aluminium

Nous fournissons des feuilles d’aluminium adaptées à la fabrication de capsules de café compatibles avec les systèmes concernés.

Emballages blister avec feuille d’aluminium

Emballages blister

Les feuilles d’aluminium sont utilisées dans les emballages blister de produits pharmaceutiques et d’autres produits sensibles. Selon la structure de l’emballage, elles contribuent à la protection contre la lumière, l’humidité et les agressions extérieures.

Contact

Contacter AlFiPa

Films d’emballage pour l’industrie, films pour emballages de transport ou films plus durables pour l’alimentation : nous vous conseillons personnellement et développons avec vous la solution adaptée.

Contactez-nous dès maintenant !

FAQ

Nos films spécialisés contribuent à protéger les produits sensibles pendant le transport et le stockage, notamment contre l’humidité, la poussière, les chocs et d’autres agressions extérieures.